

El proceso de soldadura de las tuberías de acero inoxidable presenta defectos. Estos defectos provocan concentración de tensiones, reducen la capacidad portante, acortan la vida útil e incluso causan fractura frágil. El reglamento técnico general estipula que no se permiten grietas, penetración incompleta, fusión incompleta ni inclusiones de escoria superficial. Los defectos como socavaduras, inclusiones internas de escoria y poros no pueden superar un valor admisible, y los defectos que excedan la norma deben eliminarse y soldarse a fondo. A continuación, se describen brevemente las causas, los riesgos y las medidas preventivas de los defectos de soldadura en las tuberías comunes de acero inoxidable.
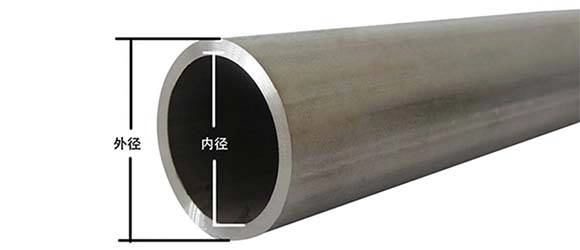
1. El tamaño de la soldadura no cumple con los requisitos.
El tamaño de la soldadura no cumple con los requisitos se refiere principalmente al refuerzo de la soldadura y la diferencia de refuerzo, el ancho de la soldadura y la diferencia de ancho, la desalineación, la deformación posterior a la soldadura y otras dimensiones que no cumplen con los estándares, la altura desigual de la soldadura, el ancho desigual y la gran deformación. La inconsistencia del ancho de la soldadura no solo hará que la apariencia de la soldadura sea poco atractiva, sino que también afectará la resistencia de la unión entre la soldadura y el metal base; si el refuerzo de la soldadura es demasiado grande, causará concentración de tensión, y si la soldadura es más baja que el metal base, no obtendrá suficiente refuerzo. Resistencia de la unión; el lado incorrecto y la deformación excesiva distorsionarán la transmisión de fuerza y causarán concentración de tensión, lo que resultará en una disminución de la resistencia.
Causas: ángulo de bisel inadecuado o borde romo y espacio de montaje desigual en la tubería soldada de acero inoxidable; selección irrazonable de parámetros del proceso de soldadura; bajo nivel de habilidades operativas del soldador, etc.
Medidas preventivas: elegir el ángulo de ranura y el espacio libre de montaje adecuados; mejorar la calidad del montaje; seleccionar los parámetros adecuados del proceso de soldadura; mejorar el nivel de tecnología operativa del soldador, etc.
2. Socavado
Debido a la selección incorrecta de los parámetros del proceso de soldadura o a un proceso de operación incorrecto, la ranura o depresión formada por la fusión del metal base a lo largo del punto de soldadura se denomina socavación. Esta socavación no solo debilita la resistencia de la unión soldada de la tubería, sino que también provoca fácilmente grietas debido a la concentración de tensiones.
Causas: Principalmente porque la corriente es demasiado grande, el arco es demasiado largo, el ángulo del electrodo es incorrecto y el método de transporte del electrodo es inadecuado.
Medidas preventivas: elija la corriente de soldadura y la velocidad de soldadura adecuadas al soldar con arco de electrodo.
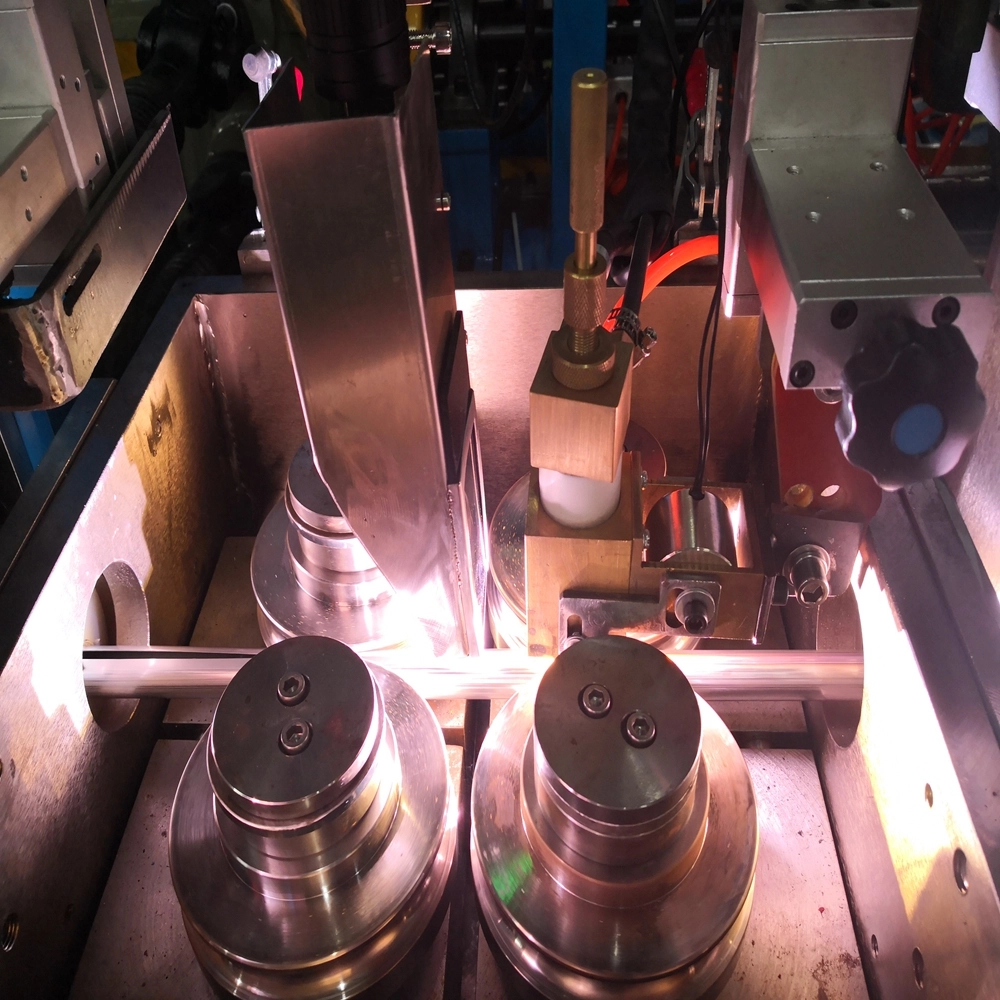
En general, cuanto mayor sea la velocidad de soldadura, mayor será la longitud del arco. ¿Hay alguna manera de garantizar la longitud normal del arco y la eficiencia sin disminuir la velocidad? Hangao Tech puede ayudarle. Nuestro sistema de estabilización de arco con control electromagnético, de desarrollo propio y compatible con diversas líneas de laminación de tubos de acero inoxidable, una vez ajustado, arrastra el arco a su posición normal mediante el campo magnético, siempre que se garantice una velocidad de soldadura normal. Esto no afecta la calidad de la soldadura y garantiza la eficiencia de la producción.
3. No penetrado
La penetración incompleta se refiere al fenómeno en el que la raíz de la unión soldada no se penetra completamente al soldar la tubería de acero inoxidable. Esta penetración incompleta provoca concentración de tensiones y facilita la aparición de grietas. Las uniones soldadas importantes no deben tener penetración incompleta.
Causas: El ángulo o el espacio de la ranura es demasiado pequeño, el borde romo es demasiado grande y el ensamblaje es deficiente; los parámetros del proceso de soldadura están mal seleccionados, la corriente de soldadura es demasiado pequeña, la velocidad de soldadura es demasiado rápida; la técnica de operación del soldador es deficiente, etc.
Medidas de precaución: selección y procesamiento correctos del tamaño de la ranura, montaje razonable, garantizar el espacio libre, seleccionar la corriente de soldadura y la velocidad de soldadura adecuadas, mejorar el nivel técnico operativo del soldador, etc.
4. No fusionado totalmente
La fusión incompleta se refiere a la fusión y unión incompletas entre el cordón de soldadura y el metal base, o entre ambos cordones de soldadura durante la soldadura por fusión. La falta de fusión reduce directamente las propiedades mecánicas de la unión, y una falta de fusión grave impedirá que la estructura soldada soporte cualquier tipo de carga.
Causas: Debido principalmente a la alta velocidad y la baja corriente de soldadura al soldar tubos soldados de acero inoxidable, la entrada de calor de soldadura es demasiado baja; la varilla de soldadura es excéntrica, el ángulo entre la varilla de soldadura y la soldadura es inadecuado y la orientación del arco se desvía; hay óxido y suciedad en la pared lateral de la ranura, limpieza de escoria incompleta entre capas.
Medidas preventivas: seleccionar correctamente los parámetros del proceso de soldadura, operar con cuidado, fortalecer la limpieza entre capas y mejorar el nivel de habilidades de operación del soldador, etc.
5. Tumor de soldadura
El grumo de soldadura se refiere al grumo metálico formado por el metal fundido que fluye hacia el metal base no fundido fuera de la soldadura durante el proceso. El cordón de soldadura no solo afecta la forma de la costura de la tubería soldada de acero inoxidable, sino que también suele presentar inclusiones de escoria y una penetración incompleta en el punto del cordón.
Causas: El borde romo es demasiado pequeño y el espacio de la raíz es demasiado grande; la corriente de soldadura es grande y la velocidad de soldadura es rápida; el nivel de habilidad operativa del soldador es bajo, etc.
Medidas preventivas: elegir parámetros de proceso de soldadura apropiados según las diferentes posiciones de soldadura, controlar estrictamente el tamaño del orificio de fusión y mejorar el nivel de tecnología operativa del soldador, etc.
Según nuestra experiencia, existen al menos 10 razones. Hoy analizamos las 5 primeras. Siga nuestro sitio web para mantenerse al día.
