

I. Cómo funcionan los dos procesos y diferencias estructurales clave
Recocido brillante ordinario
• Cómo funciona: Este es un proceso simple de calentamiento y enfriamiento rápido. Utiliza una mezcla de gases protectores (principalmente nitrógeno con 5%~10% de hidrógeno) para evitar que la tubería se oxide. La tubería se calienta rápidamente en un horno continuo a temperaturas específicas: 1050~1150 ℃ para acero inoxidable de la serie 300 (como 304 o 316L) y 900~950 ℃ para la serie 400 (como 430 o 410). La velocidad de calentamiento se mantiene a 15~20 ℃ por segundo. Una vez que alcanza la temperatura objetivo, no hay período de espera: la tubería va directamente a un sistema de enfriamiento y cae por debajo de 350 ℃ a 55 ℃ por segundo o más rápido. El objetivo principal es omitir el rango de 550~850 ℃ donde las partículas dañinas (llamadas carburos) pueden formarse y dañar el metal.
• Configuración del equipo: El horno consta de cuatro partes principales: alimentación, calentamiento, enfriamiento y descarga; no hay una sección independiente para mantener la temperatura. Suele tener una longitud de 8 a 12 metros. El calentamiento se realiza mediante cables eléctricos o gas, con un sistema básico de control de temperatura que mantiene una precisión de ±5 °C. El sellado se realiza mediante cortinas de fieltro y nitrógeno para mantener el gas protector: el punto de rocío del hidrógeno es ≤-70 °C, el del nitrógeno ≤-60 °C y la fuga de oxígeno no supera las 50 ppm. La parte de enfriamiento utiliza camisas de aire o agua, con un caudal fijo que no se puede ajustar a diferentes tamaños de tubería.
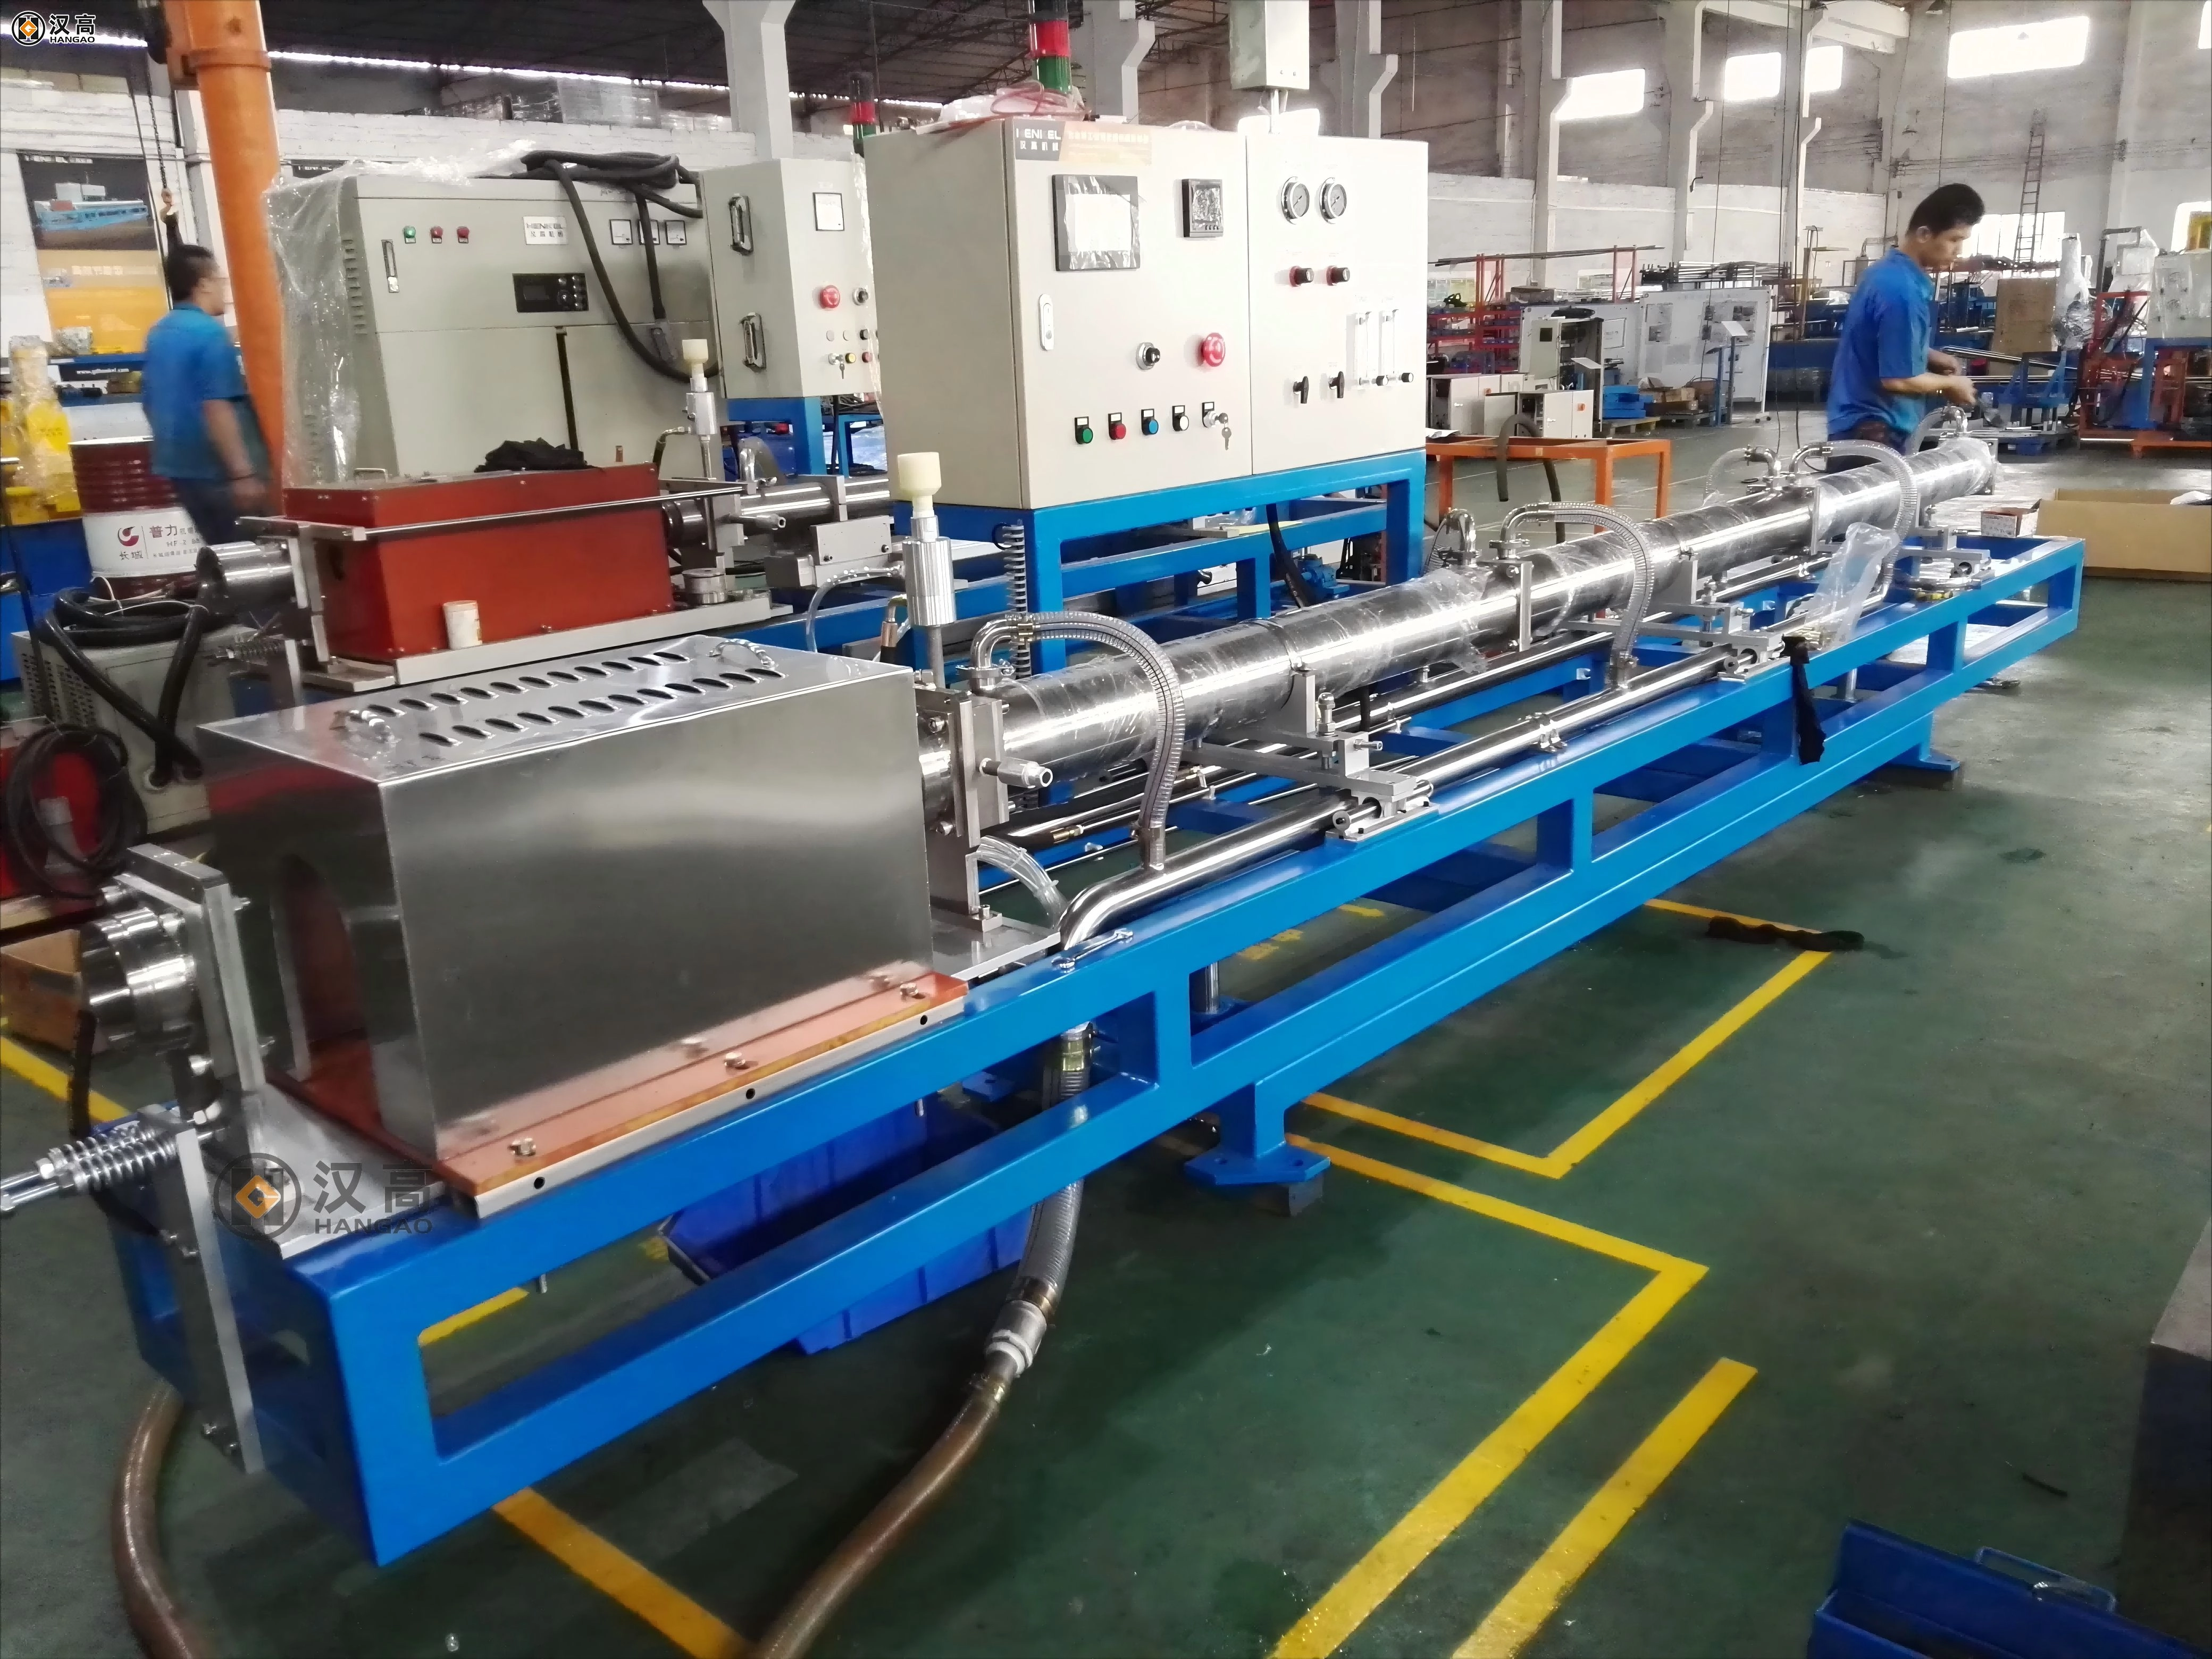
Recocido brillante ordinario
Sección de recocido brillante con conservación del calor
• Cómo funciona: Esto agrega una etapa de mantenimiento al proceso básico, haciéndolo de tres pasos: calentar, mantener y enfriar. El calentamiento es igual que el método ordinario, pero una vez que la tubería alcanza la temperatura, se mueve a una sección separada para permanecer a esa temperatura. Los parámetros de mantenimiento dependen del tipo de acero, el grosor de la tubería y la dureza del metal por el procesamiento: la temperatura de mantenimiento es de 20 a 50 ℃ menor que la temperatura de calentamiento (alrededor de 1030 a 1100 ℃ para acero inoxidable 304), y el tiempo es de 10 a 15 minutos para tuberías normales. Las tuberías de paredes delgadas (≤0,5 mm de grosor) o las tuberías extra duras solo necesitan de 4 a 8 minutos. Durante el mantenimiento, el gas protector circula uniformemente para mantener la temperatura de la tubería constante (no más de 3 ℃ de diferencia alrededor de la tubería). Esto permite que los átomos del metal se distribuyan, disuelve las partículas dañinas de manera uniforme y alivia el estrés de la fabricación. El enfriamiento se produce en dos pasos: primero rápido (60~80 ℃ por segundo) hasta menos de 500 ℃, luego lentamente hasta temperatura ambiente para evitar nuevo estrés.
• Configuración del equipo: Este horno es más largo (18~25 metros) con secciones adicionales: un área de alimentación sellada, precalentamiento, calentamiento principal, mantenimiento, dos etapas de enfriamiento y descarga. La sección de mantenimiento es la mejora clave: tiene su propio sensor de temperatura y sistema de control (precisión de ±1 ℃) más un ventilador para mantener el flujo de gas a 0,8~1,2 m por segundo para un calentamiento uniforme. El sellado también es mejor: las capas dobles (mecánica + gas) mantienen la fuga de oxígeno por debajo de 10 ppm, el punto de rocío del hidrógeno ≤-75 ℃ y el del nitrógeno ≤-65 ℃. El sistema de enfriamiento es ajustable: cambia el flujo y la presión de la mezcla de nitrógeno e hidrógeno según el tamaño de la tubería (diámetro de 0,08~50 mm, espesor de 0,05~3 mm) para un enfriamiento preciso. Los modelos de gama alta incluso le permiten ajustar el flujo de aire a lo ancho de la tubería para mantener la temperatura constante en todo el perímetro.
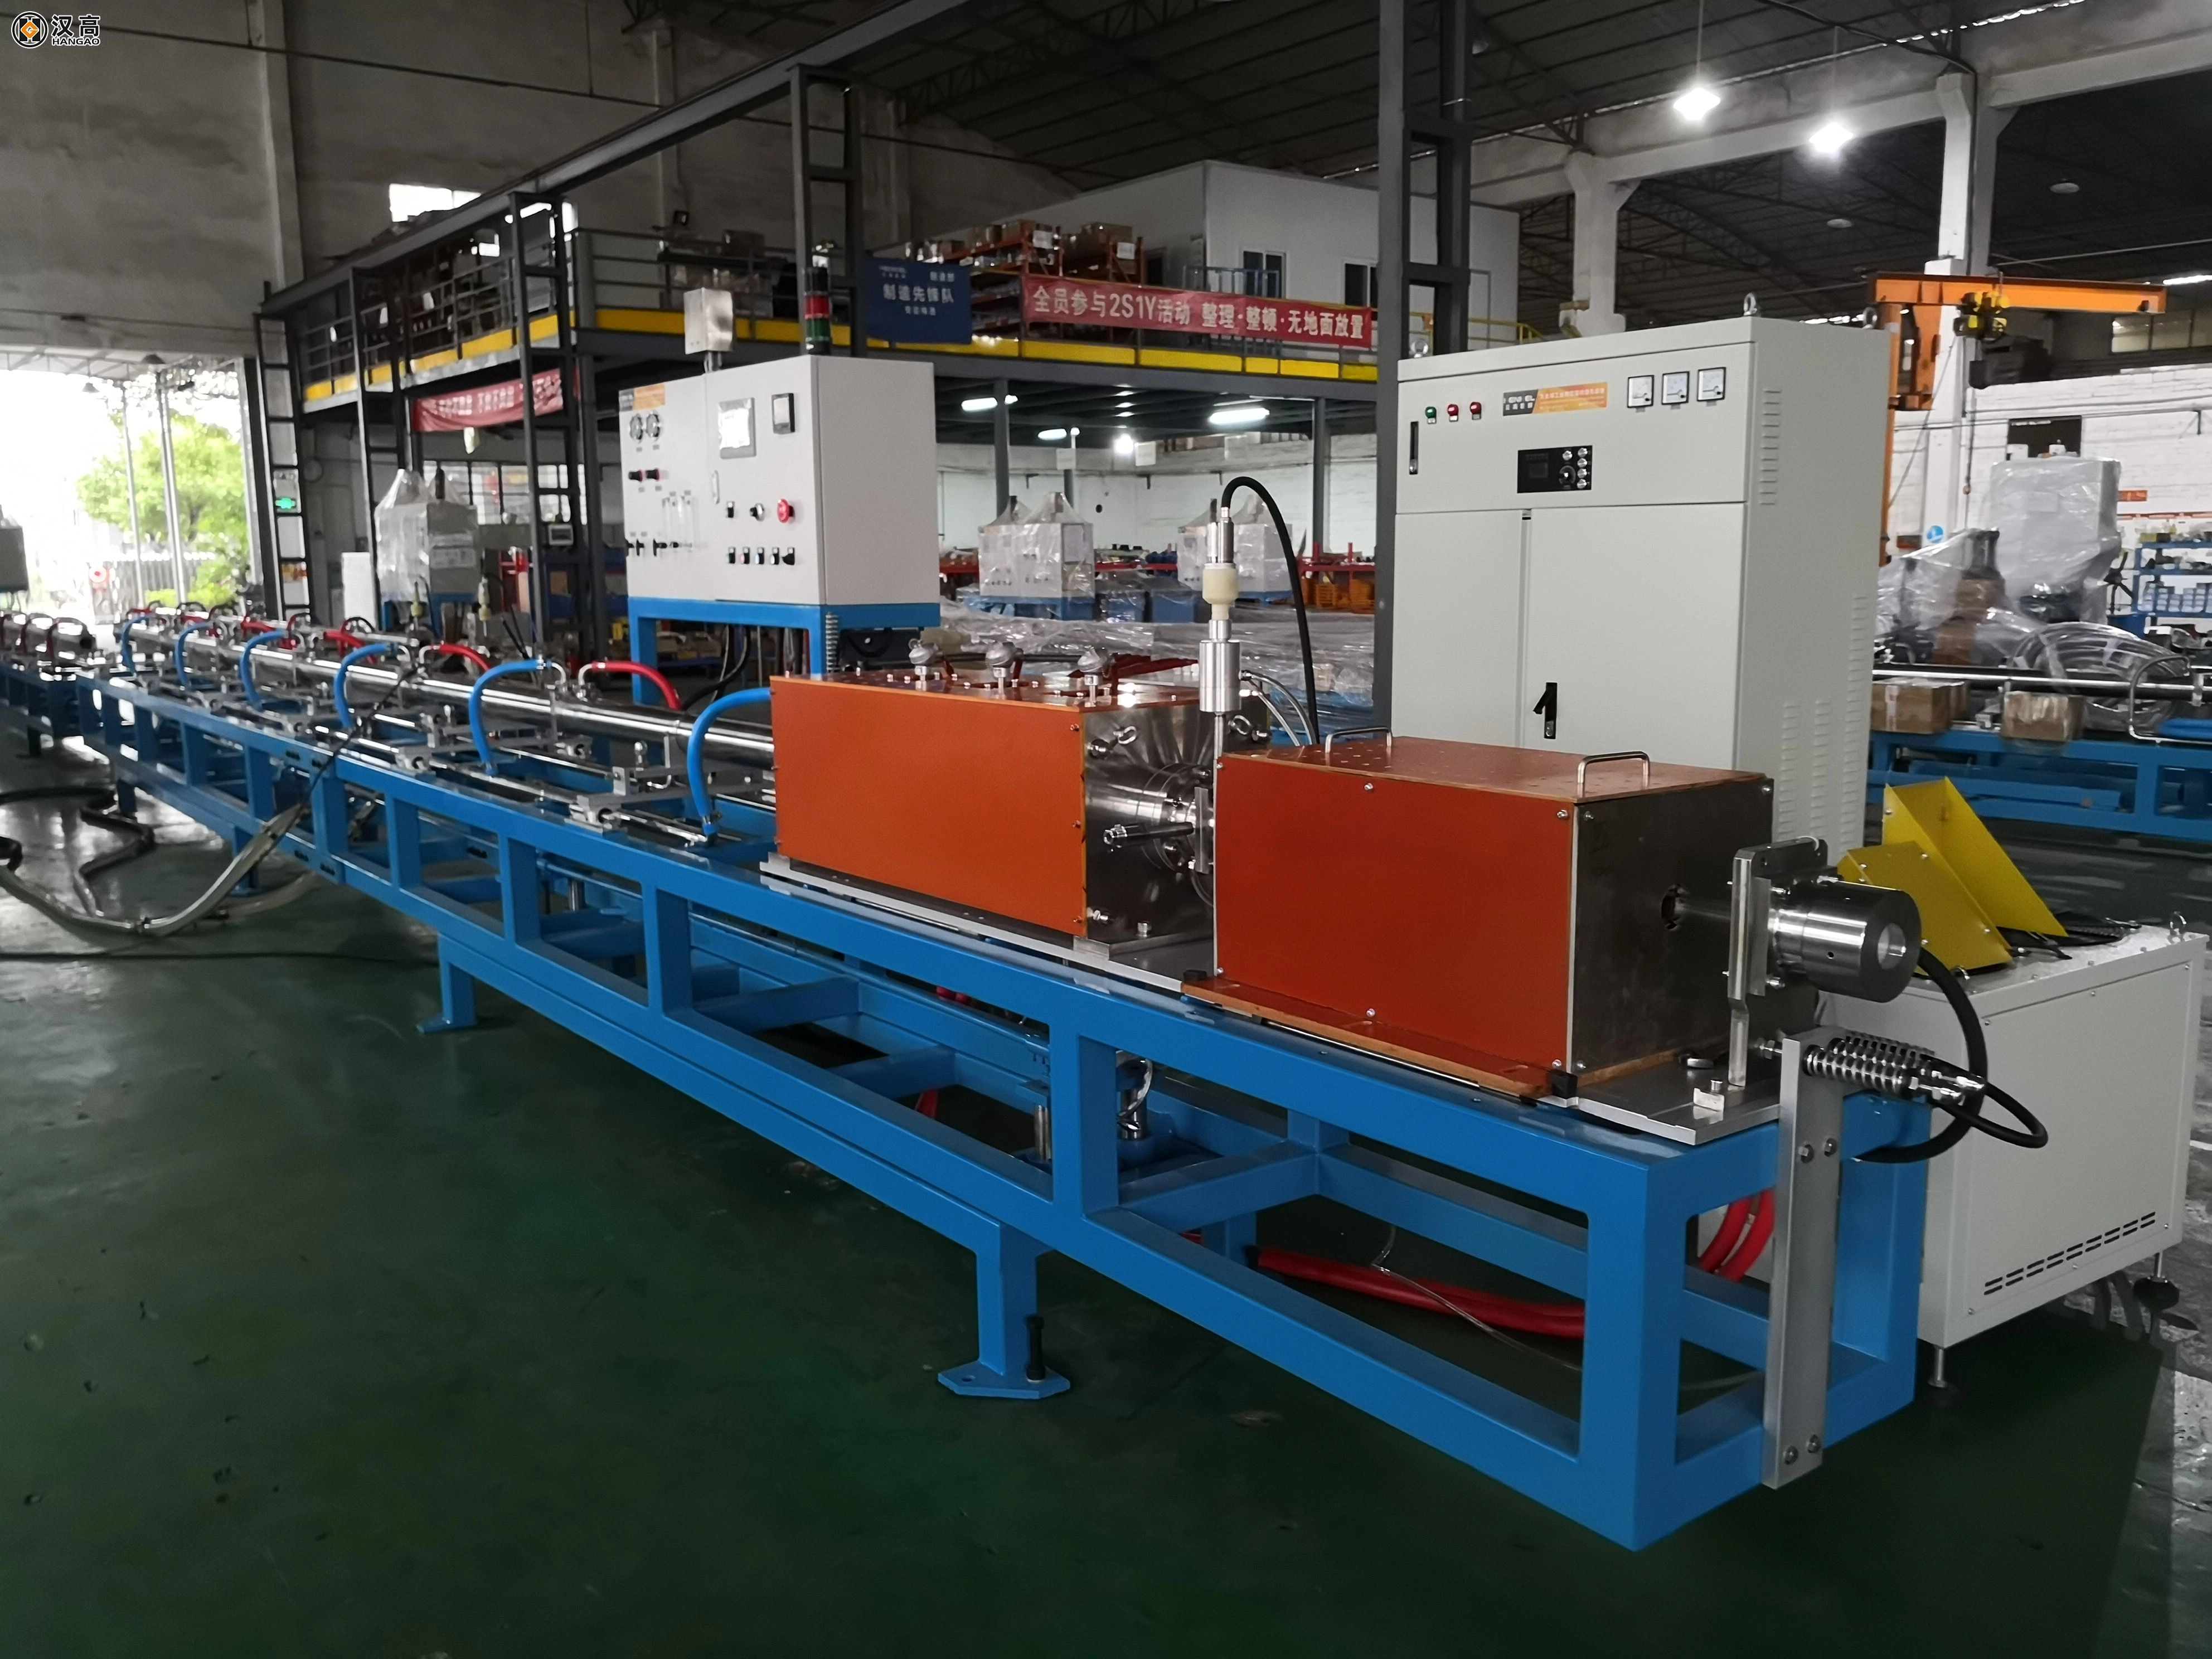
Sección de recocido brillante con conservación del calor
II. Diferencias clave de rendimiento
| Área de comparación | Recocido brillante ordinario | Sección de recocido brillante con conservación del calor | ¿Qué hace que la etapa de retención sea mejor? |
| Estructura metálica | Los granos son irregulares (tamaño promedio de 12 a 18 μm), y algunas zonas presentan granos más grandes. Entre el 66 % y el 71 % del metal recristaliza (se transforma en nuevos granos). Pequeñas partículas no disueltas (0,5 a 1 μm) permanecen en los límites de grano, y queda algo de metal deformado. | Los granos son pequeños y uniformes (8-10 μm en promedio). Entre el 89 % y el 92 % del metal recristaliza, sin granos sobredimensionados. Todas las partículas dañinas se disuelven, los límites de grano son limpios y la estructura cumple con la norma GB/T 13298-2015 Grado I. | La retención permite que los átomos se distribuyan uniformemente y repara los daños estructurales causados por el procesamiento. Se acabaron los puntos calientes y fríos en los granos: la estructura del metal es más estable a nivel microscópico. |
| Resistencia mecánica | Límite elástico: 600-750 MPa; resistencia a la tracción: 800-950 MPa; alargamiento: 10-15 %; dureza (HV): 200-250. La tensión residual es ≥50 MPa y la pared interior de la tubería presenta entre un 20 % y un 30 % más de tensión que la pared exterior. | Límite elástico: 882-950 MPa; resistencia a la tracción: 1000-1100 MPa; alargamiento: 17,5-22 %; dureza (HV): 220-260. La tensión residual es ≤20 MPa, con una diferencia de menos de 5 MPa entre las paredes interior y exterior. | La sujeción alivia la tensión del procesamiento y reduce el tamaño de los granos, lo que hace que el metal sea más resistente y flexible. Se dobla, expande o estira sin agrietarse, incluso en formas complejas. |
| Calidad de la superficie | Brillante, pero con ligeras diferencias de color (ΔE3~5) y pequeñas manchas de óxido ocasionales. La capa de óxido tiene un espesor ≤0,01 μm y la rugosidad superficial (Ra) es de 0,1~0,2 μm. Algunas zonas pierden entre el 1 % y el 2 % de cromo. | Brillo especular con mínima diferencia de color (≤ΔE2), sin manchas de óxido ni arañazos. La capa de óxido tiene un espesor de ≤0,005 μm y un Ra <0,1 μm (algunos incluso entre 0,05 y 0,08 μm). Los niveles de cromo se mantienen prácticamente iguales a los de la materia prima (≤0,5 % de diferencia). | La retención permite que la película de óxido superficial se descomponga uniformemente en el gas protector, evitando así residuos de óxido y pérdida de cromo. Esta capa de óxido, más lisa y fina, aumenta en un 30 % la resistencia a la corrosión de la tubería, superando más de 1000 horas de pruebas de niebla salina (NSS). |
| Precisión dimensional | Error de rectitud: ≤0,3 mm por metro; error de redondez: ≤0,05 mm; el espesor de la pared varía en ±5%; tolerancia del diámetro exterior: ±0,1 mm; estabilidad de la longitud: ≤0,2% de desviación. | Error de rectitud: ≤0,1 mm por metro; error de redondez: ≤0,02 mm; el espesor de la pared varía en ±2%; tolerancia del diámetro exterior: ±0,03 mm; estabilidad de la longitud: ≤0,1% de desviación. | La sujeción alivia la tensión interna lentamente, evitando que la tubería se deforme durante el enfriamiento. Una contracción uniforme se traduce en mayor precisión, ideal para tuberías de paredes delgadas o ultrafinas que requieren un control preciso del tamaño. |
| Resistencia a la temperatura | Funciona entre -10 y 600 °C. Por encima de 600 °C, la resistencia disminuye un 20 % o más y el metal puede deformarse con el tiempo (fluencia). | Funciona entre -20 y 850 °C. A 800 °C, la resistencia disminuye ≤10 % y la deformación por fluencia es ≤0,5 %. | La estructura metálica uniforme soporta mejor las temperaturas extremas. Es ideal para el transporte de fluidos a alta temperatura o para equipos que operan en condiciones de calor o frío. |
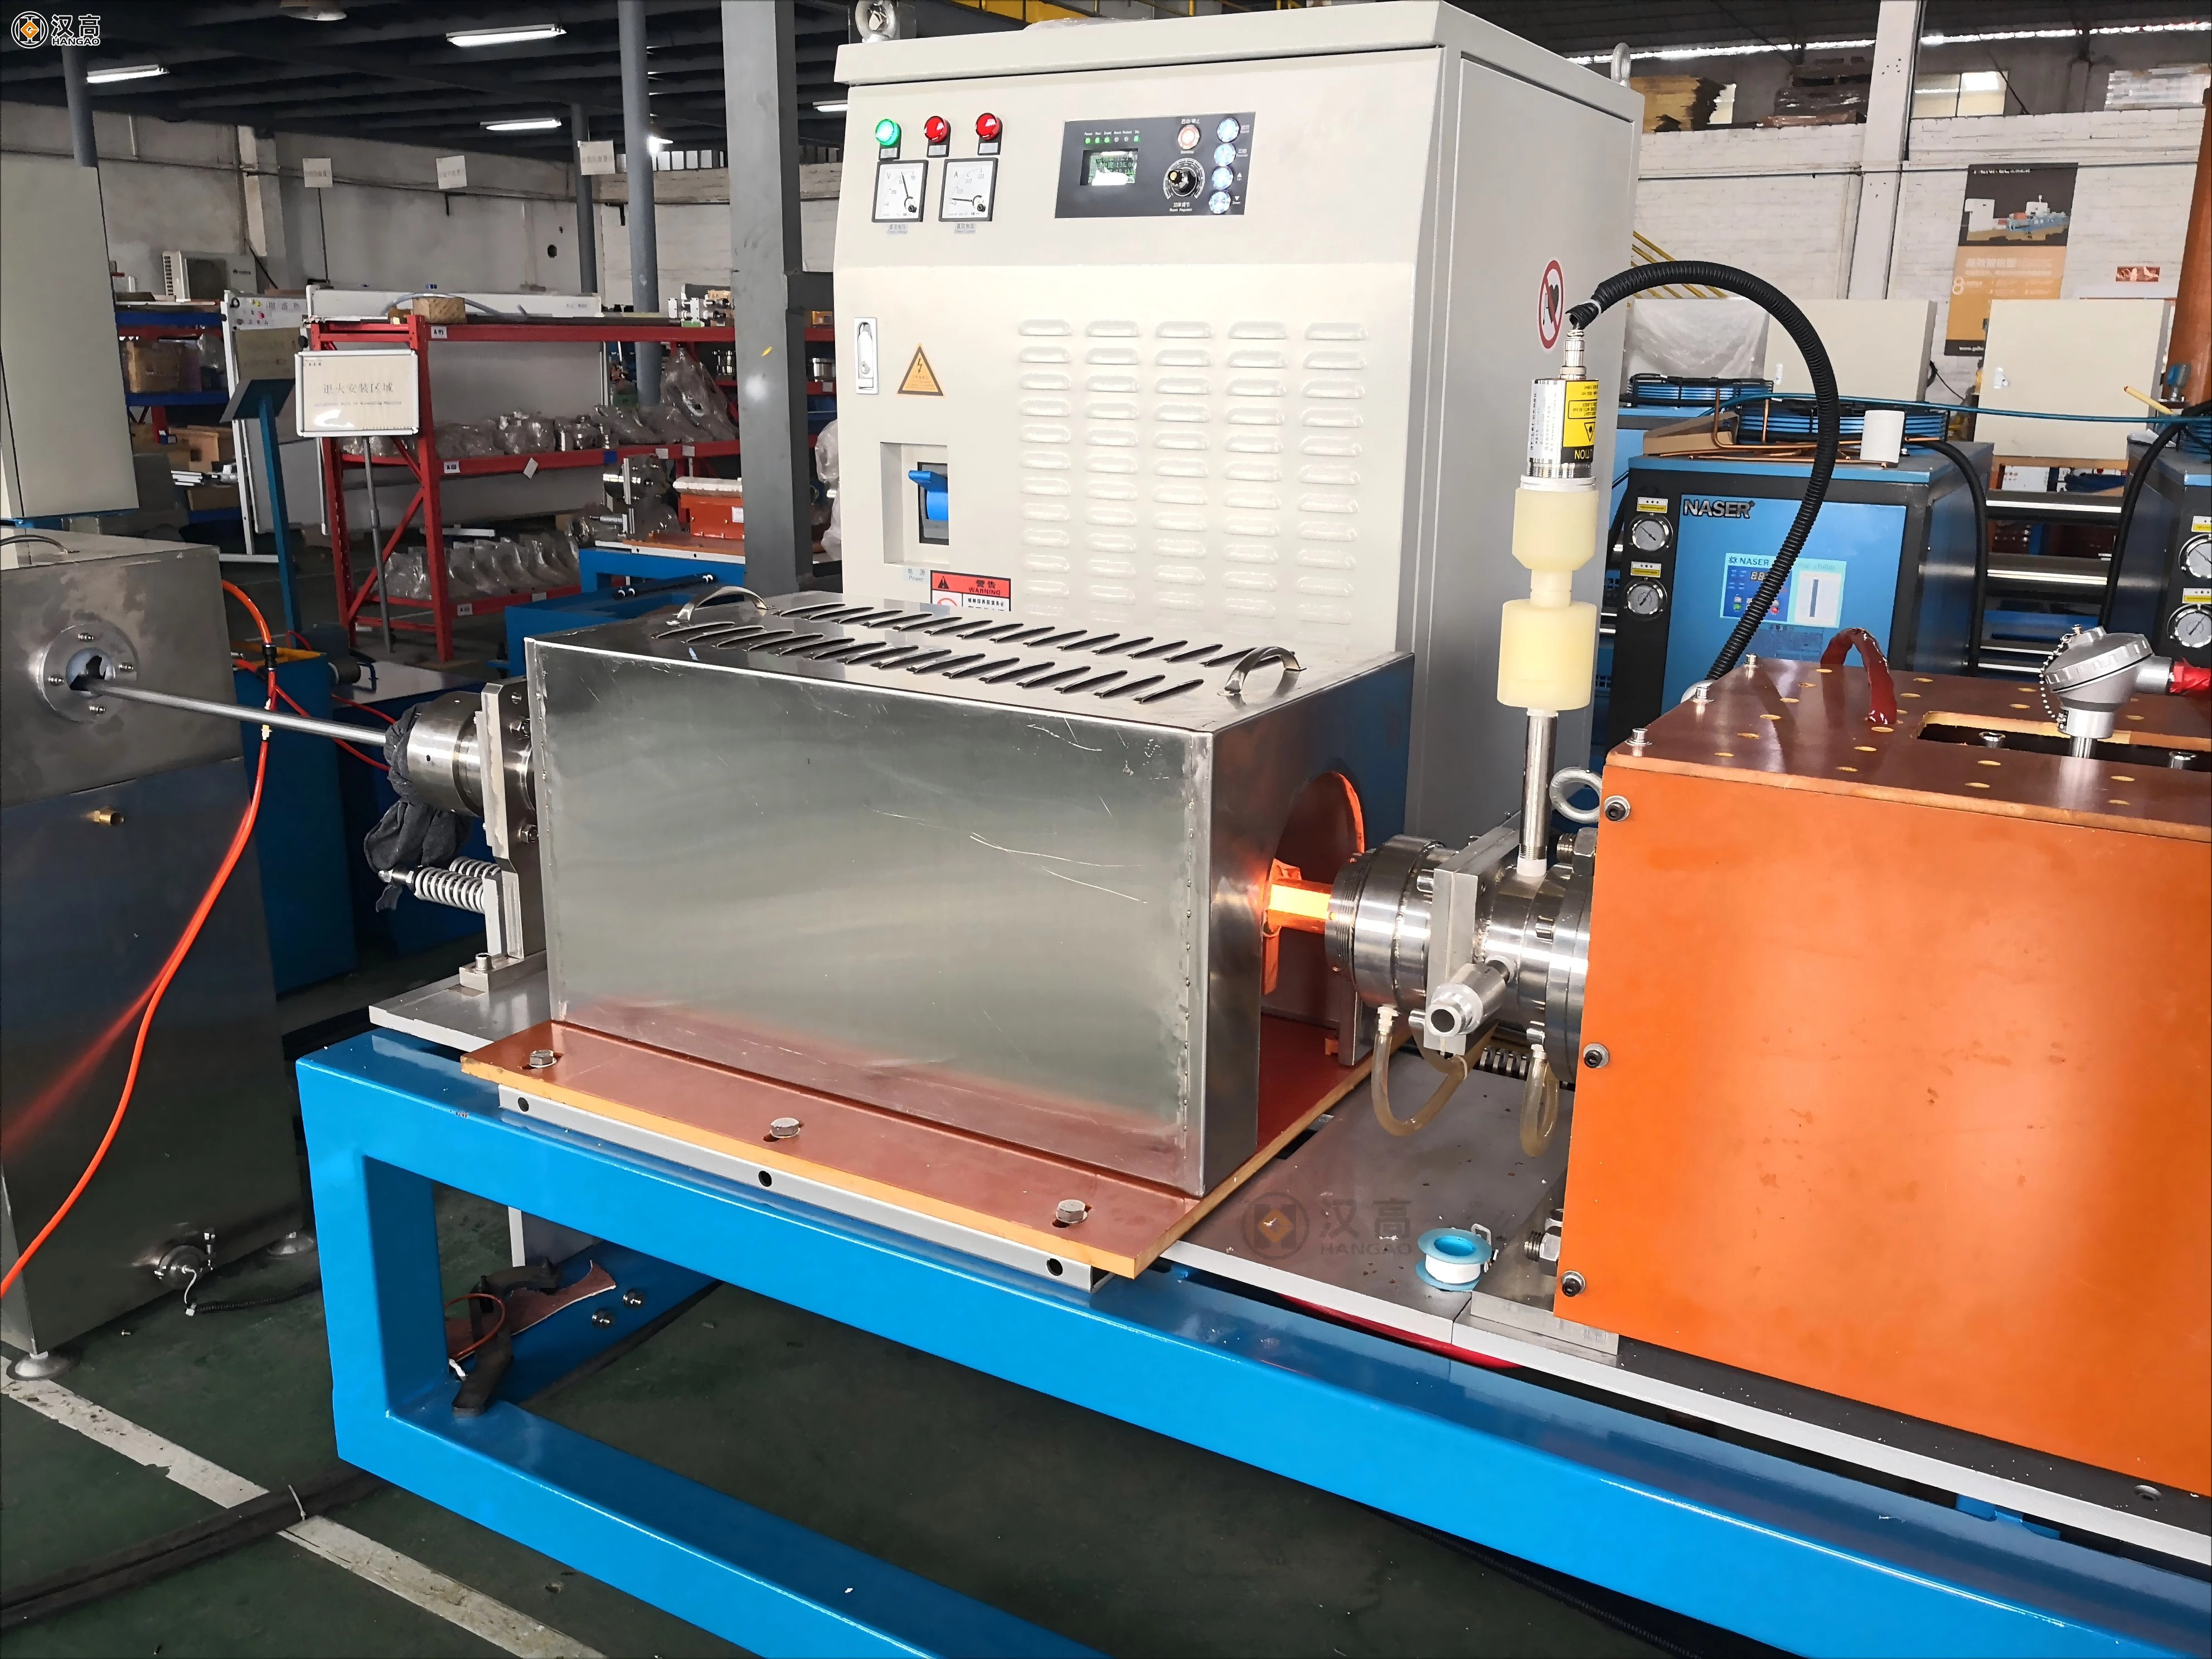
Radiografía de tubo de cuarzo
III. Dónde se utilizan y beneficios de producción
Recocido brillante ordinario
• Ideal para: productos de gama media a baja que no necesitan un rendimiento ni una precisión estrictos:
◦ Tubos decorativos: Pasamanos de construcción, barandillas, marcos de puertas y ventanas, molduras de muebles (solo necesita un aspecto brillante y una capacidad de curvatura básica).
◦ Tuberías de fluidos de uso diario: suministro/drenaje de agua, líneas de gas comunes, tuberías de aire de baja presión (presión de trabajo ≤1,6 MPa, temperatura ≤100 ℃).
◦ Tuberías de uso general de bajo coste: Tuberías de construcción temporales, manguitos de protección mecánica (sin exigencias elevadas de vida útil o resistencia al medio ambiente).
• Pros y contras de la producción:
◦ Velocidad: Rápida: un tubo 304 de φ20 mm × 1 mm tarda ≤5 minutos, velocidad de línea de 15 a 20 m/min. Ideal para la producción en masa de productos estándar.
◦ Costo: Baja inversión en equipos (800.000 a 1,5 millones de yuanes por línea) y mantenimiento (50.000 a 80.000 yuanes/año). Fácil de iniciar para pequeñas y medianas empresas.
◦ Trabajo extra: Necesita pulido, decapado o pasivación posteriormente, lo que agrega entre un 15 % y un 20 % a los costos de posprocesamiento.
◦ Calidad: Tasa de rotura de tuberías del 0,5% al 1%. Los defectos se deben principalmente a diferencias de color, grietas por flexión o problemas de tamaño.
◦ Mercado: Muchos productos similares; la competencia se basa en el precio, no en la calidad. Los márgenes de beneficio son bajos (8%~12%).
Sección de recocido brillante con conservación del calor
• Ideal para: productos de alta gama que necesitan máximo rendimiento, precisión o resistencia a la corrosión:
◦ Tuberías industriales: Líneas resistentes a la corrosión petroquímica, tubos de dispositivos médicos (como catéteres de endoscopios), manguitos de señal 5G, tuberías de gas semiconductor de alta pureza.
◦ Tuberías para entornos extremos: líneas de fluidos de baja temperatura (-20~-50 ℃) o alta temperatura (600~850 ℃), tuberías resistentes a la corrosión para uso marino, tuberías estructurales de alta humedad/niebla salina.
◦ Tubos de precisión: Tubos ultrafinos (de 0,08 a 1 mm de diámetro), de paredes delgadas (de 0,05 a 0,3 mm de espesor) o de formas especiales (elípticas, cuadradas, hexagonales), utilizados en electrónica o en la industria aeroespacial.
◦ Materiales específicos: acero inoxidable 304/316L (requiere resistencia a la corrosión), acero inoxidable ferrítico 430 (propenso al agrietamiento por tensión), acero inoxidable dúplex 2205 (aleación de alta gama).
• Pros y contras de la producción:
◦ Velocidad: Un poco más lenta: un tubo 304 de φ20 mm × 1 mm tarda de 8 a 12 minutos, con una velocidad de línea de 8 a 12 m/min. Sin posprocesamiento, la entrega total es más rápida.
◦ Costo: Mayor inversión en equipos (2 a 4 millones de yuanes por línea) y mantenimiento (100.000 a 150.000 yuanes/año). Sin embargo, la barrera técnica reduce la competencia.
◦ Trabajo adicional: no es necesario pulir ni decapar: ahorra entre un 15 % y un 20 % en el posprocesamiento, lo que reduce los costos totales entre un 10 % y un 15 %.
◦ Calidad: ≥99,5% de calificación, tasa de rotura ≤0,1%. Prácticamente sin defectos, lo que reduce el desperdicio de materia prima.
◦ Mercado: Alto valor añadido, satisface necesidades personalizadas de alta gama. Márgenes de beneficio del 20% al 30%. Se desmarca de la competencia de precios bajos y se adapta a las nuevas tendencias en los sectores energético, médico y aeroespacial.
◦ Medio ambiente: Al no tener decapado, se evitan las aguas residuales tóxicas y los gases. Reduce la pérdida de metal entre un 3 % y un 5 % y cumple con las políticas de doble emisión de carbono. Podría optar a subvenciones ambientales.
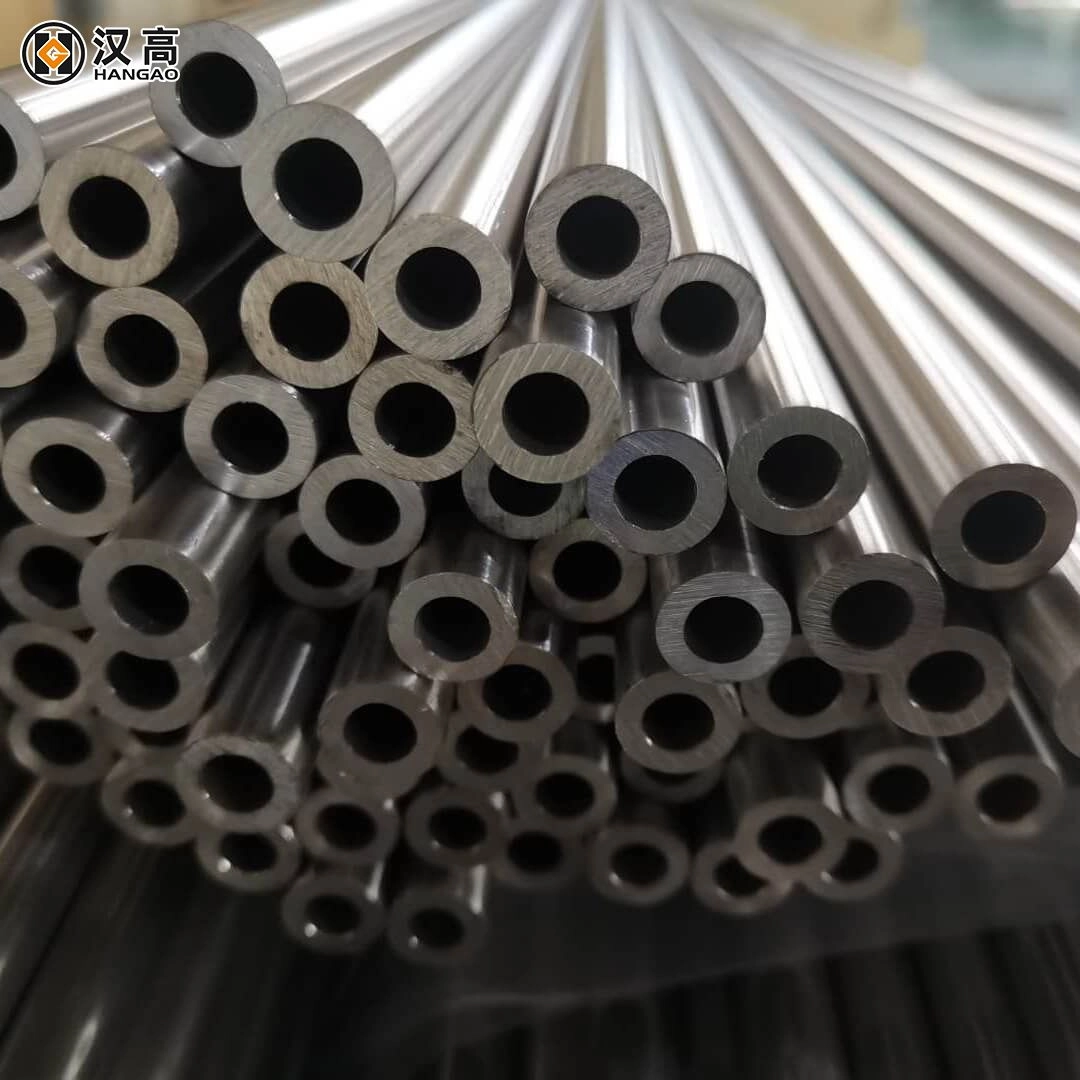
Tubo de acero inoxidable
IV. Cómo elegir el proceso adecuado
1. Si le importa el costo: Opte por el recocido brillante convencional si fabrica tuberías civiles de gama media-baja. Es económico de instalar y rápido de producir, pero considere un posprocesamiento adicional. Incorpore un equipo de pulido sencillo para mejorar la calidad de la superficie y competir mejor.
2. Si prioriza la calidad: Elija el proceso de conservación del calor para tuberías de alta gama, precisión o para entornos extremos. La mayor inversión inicial se traduce en una mejor calidad del producto, sin procesamiento adicional y mayores ganancias. Además, le proporciona una ventaja técnica que le permite evitar la competencia en precio.
3. Si necesita cumplir con las normas ambientales: El proceso de conservación del calor es más ecológico: sin decapado, no contamina. Evita multas ambientales, crea una reputación de fabricación ecológica y atrae a clientes de alto nivel con conciencia ecológica. También puede obtener apoyo político para el uso de tecnología limpia.
4. Si desea expandirse a mercados de alta gama: El proceso de conservación del calor es fundamental para clientes de los sectores petroquímico, médico o aeroespacial. Estas industrias requieren tuberías que cumplan con estándares estrictos (como GB/T 713.1-2023 grado BA o ASTM A269). Combine el proceso con pruebas de calidad (análisis metalográfico, pruebas de resistencia y pruebas de corrosión) para garantizar el cumplimiento.
V. Tendencias de la industria y por qué es importante la actualización
La industria actual de tuberías de acero inoxidable avanza hacia una mayor calidad, precisión y una producción más ecológica. Nuevos campos como las nuevas energías, los dispositivos médicos y el 5G requieren tuberías más resistentes, resistentes a la corrosión y precisas que nunca. El recocido brillante convencional no puede seguir el ritmo, pero el proceso de conservación del calor se adapta perfectamente a estas tendencias.
Técnicamente, el proceso de conservación del calor no es solo un paso adicional. Se trata de uniformizar al máximo la estructura interna del metal, lo que mejora cada parámetro clave de rendimiento. Mejorar el proceso es la mejor manera de fabricar mejores productos, y así es como los fabricantes destacan.
En el mercado, las tuberías de acero inoxidable de alta gama tienen una demanda creciente y son mucho más rentables que las de bajo coste. Gracias al proceso de conservación del calor, se pueden vender tuberías entre 5 y 10 veces más caras que las convencionales (como las utilizadas en dispositivos médicos), ya que cumplen con estrictos requisitos. En la industria petroquímica, se confía en ellas para condiciones extremas, lo que fomenta la fidelidad de los clientes a largo plazo.
En términos ambientales, las estrictas normas hacen que el encurtido sea menos viable. El proceso de conservación por calor es la opción sostenible, y a medida que las leyes ecológicas se endurezcan, esto representará una mayor ventaja. No solo es bueno para el planeta, sino también para el negocio.
VI. Reflexiones finales
El recocido brillante ordinario se utiliza para necesidades básicas: es económico y rápido, pero de calidad limitada. El recocido brillante con sección de conservación del calor es ideal cuando se busca lo mejor: mayor resistencia, precisión, resistencia a la corrosión y rendimiento ambiental.
Su elección depende de los objetivos de su negocio. Si desea competir en mercados de alta gama y crecer a largo plazo, el proceso de conservación del calor merece la inversión. No solo es una mejor manera de fabricar tuberías, sino también una forma de construir un negocio más sólido y competitivo.
A medida que la tecnología avanza, el proceso de conservación del calor se volverá aún más eficiente y rentable. Avanzar ahora significa aprovechar las oportunidades en mercados de alto valor y mantenerse a la vanguardia de la competencia.
